Разница в 5% погрешности при входном контроле партии ответственных деталей оборачивается списанием брака и срывом контрактов на миллионы рублей. Это руководство систематизирует выбор портативного твердомера, разбирая физику методов измерения, скрытые факторы искажений и актуальные требования метрологии. Вы получите четкий алгоритм подбора оборудования, который исключит риск приобретения прибора, неспособного подтвердить реальную твердость ваших изделий.
Почему паспортной точности прибора недостаточно
Разница между 0,5% и 5% отклонения в партии ответственных валов может стоить предприятию миллионов рублей на списании брака и срыве контрактов. Главная ошибка инженеров при попытке выбрать твердомер — слепая вера в идеальные паспортные характеристики, указанные в рекламном буклете. Фундаментальная разница между стационарным и портативным твердомером заключается не только в габаритах, но и в физике процесса. Стационарный пресс обеспечивает жесткое, строго вертикальное приложение нагрузки, тогда как портативный электронный твердомер вынужден компенсировать ручные вибрации оператора и микронеровности поверхности, что напрямую влияет на итоговый контроль качества выпускаемой продукции.
Когда применяется динамический метод измерения, любая неучтенная шероховатость или остаточное напряжение в металле мгновенно увеличивают погрешность и искажают финальный результат. Даже если заявленный диапазон измерений полностью покрывает требуемую твердость по Бринеллю, реальная погрешность измерений на криволинейных или тонкостенных поверхностях может выходить за допустимые пределы ГОСТ. Можно ли доверять китайским портативным твердомерам? Да, но исключительно при условии, что их метрология подтверждена независимыми протоколами калибровки, а не просто красивой наклейкой на корпусе. Без строгого учета реальных условий эксплуатации дефектоскопия превращается в бесполезную формальность, а не в надежный инструмент предотвращения техногенных аварий.
Чек-лист подбора твердомера под параметры детали
— Определите приоритетный метод: если стоит вопрос, какой твердомер лучше Leeb или UCI, помните, что для массивных тел применяют динамику, а чтобы понять, как измерить твердость тонкой детали без ухода энергии в основание, выбирают ультразвуковой контактный импеданс, требующий минимальной площади контакта и не вызывающий деформации поверхностного слоя.
— Оцените физические параметры: если масса образца составляет менее 5 кг, стандартный датчик ударного действия даст критическую погрешность, так как масса контролируемой детали напрямую влияет на отвод кинетической энергии в опорную поверхность, поэтому для таких задач применяют метод UCI.
— Проверите габариты: толщина стенки должна быть не менее 5 мм, поскольку толщина стенки детали напрямую влияет на рассеивание энергии удара, иначе прибор покажет заниженные значения твердости и брак пройдет контроль.
— Учтите форму заготовки: если радиус кривизны поверхности выпуклого цилиндра меньше 25 мм, необходимо применять корректирующие коэффициенты из паспорта прибора или переходить на метод UCI, так как стандартный бойок не обеспечит плотного и перпендикулярного прилегания к металлу.
— Проанализируйте форму объекта: наличие внутренних полостей, тонких ребер жесткости или сложная геометрия детали требует полного отказа от динамического метода в пользу ультразвукового импеданса, поскольку вибрации от удара исказят резонансную частоту и сделают результаты недостоверными.
— Сопоставьте задачи с возможностями: убедитесь, что заявленный диапазон измерений твердости перекрывает ваши производственные потребности с запасом не менее 10%, особенно при работе с высокоуглеродистыми и закаленными сталями, где значения превышают 60 HRC.
— Учитывайте металлургическую структуру: чтобы грамотно подобрать твердомер для металла, помните, что аустенитные стали, чугун и цветные сплавы имеют разную плотность и модуль упругости, что требует обязательной калибровки прибора на эталонных мерах именно для этой группы материалов.
— Зафиксируйте условия среды: если вы не знаете, как выбрать портативный твердомер для работы в цеху с агрессивной средой, отдавайте приоритет приборам с классом защиты не ниже IP54, иначе пыль и масляный туман выведут чувствительную электронику из строя всего за 3-6 месяцев активной эксплуатации.
Динамический метод Leeb: физика отскока и жесткие ограничения
Принцип динамического измерения
Чтобы понять, как работает твердомер Leeb, необходимо детально разобрать физику процесса, скрытую внутри стандартного датчика. В ударном узле находится вольфрамовый бойок с интегрированным постоянным магнитом. Под действием калиброванной пружины он разгоняется внутри направляющей трубки, при этом скорость бойка перед непосредственным контактом с металлом достигает 5-6 м/с. В момент пролета магнита через индукционную катушку преобразователя в ней индуцируется ЭДС, строго пропорциональная текущей скорости движения. После соударения с поверхностью реализуется метод упругого отскока. Чем выше сопротивление металла локальной пластической деформации, тем больше кинетическая энергия возвращается движущемуся элементу. Электроника прибора фиксирует пиковую скорость отскока и вычисляет точное отношение скоростей до и после удара. Именно этот динамический метод измерения лежит в основе работы 90% современных мобильных приборов, а сам динамический твердомер стал отраслевым стандартом для экспресс-контроля.
Ограничения по массе и толщине
Главный физический недостаток данной схемы кроется в неизбежном рассеивании энергии в теле объекта. Почему твердомер Leeb врет на тонких деталях? При сильном ударе значительная часть кинетической энергии уходит не на формирование локального отпечатка, а на возбуждение низкочастотных колебаний всего изделия целиком. Если масса образца составляет менее 5 кг, а фактическая толщина стенки меньше 5 мм, деталь начинает интенсивно вибрировать. Встроенный датчик воспринимает эту паразитную вибрацию как критическую потерю энергии и автоматически показывает сильно заниженные значения. Для частичной компенсации эффекта массивности деталь приходится жестко фиксировать в промышленных тисках массой не менее 50 кг или использовать специальные вязкие связующие пасты. Однако даже эти меры не гарантируют точность выше ±20 единиц HL, что делает метод непригодным для ответственных тонкостенных конструкций.
Пересчет шкал и системные поправки
Сам прибор в базовом режиме измеряет исключительно твердость по шкале Либа (HL). Для получения привычных инженерам значений, таких как твердость по Роквеллу (HRC), Бринеллю (HB) или Виккерсу (HV), внутренний микропроцессор использует сложные эмпирические таблицы пересчета. Эти математические зависимости не являются линейными и жестко привязаны к конкретным металлургическим группам сталей. При работе с нестандартными сплавами, высоколегированными аустенитными сталями или специфическим чугуном встроенные алгоритмы дают систематическую ошибку, достигающую 15%. Чтобы минимизировать эту погрешность, оператор обязан проводить оперативную калибровку на эталонных мерах, химический состав и термическая структура которых максимально близки к контролируемой партии. Игнорирование правила подбора эталонов и системных поправок превращает точный инструмент в бесполезную игрушку, результаты которой придется перепроверять на стационарном прессе.
Метод UCI: ультразвуковой импеданс для микрозон и тонких стенок
Физика ультразвукового контактного импеданса
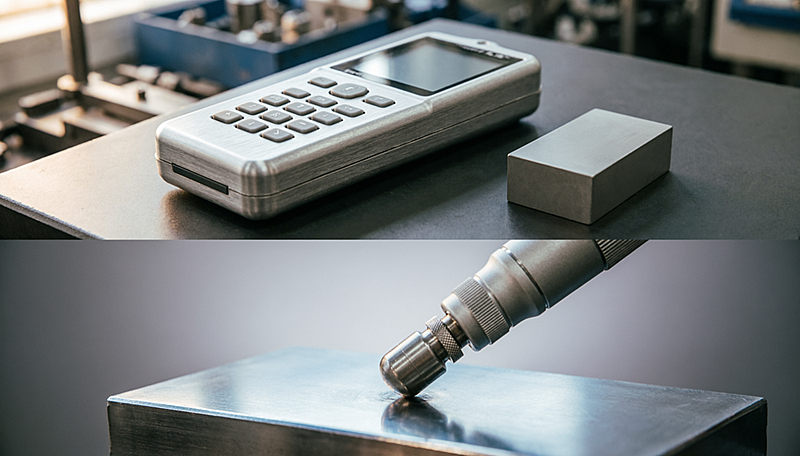
Чтобы понять, в чем отличие твердомера UCI от Leeb, нужно обратиться к совершенно иной физической модели взаимодействия с материалом. Если динамический твердомер анализирует кинетику отскока, то ультразвуковой твердомер базируется на принципе, который носит название ультразвуковой контактный импеданс. Внутри измерительного датчика расположен вибрирующий стержень, на конце которого закреплен алмазный индентор в форме правильной четырехгранной пирамиды. Пьезоэлемент возбуждает в стержне продольные колебания, при этом резонансная частота составляет обычно около 40 кГц. При вдавливании индентора в металл под строго калиброванным усилием (от 10 до 100 Н) площадь отпечатка напрямую влияет на демпфирование колебаний. Чем мягче материал, тем глубже погружается пирамида и тем сильнее снижается амплитуда. Электроника фиксирует сдвиг, который имеет частота колебаний, и пересчитывает его в единицы твердости. Фактически метод микротвердости в мобильном исполнении воспроизводит классическую схему Виккерса, но делает это за доли секунды без необходимости последующего оптического измерения диагоналей.
Преимущества для тонкостенных деталей и покрытий
Главное конкурентное преимущество, которым обладает твердомер UCI, заключается в экстремально малой площади контакта и низком статическом усилии. Именно поэтому метод микротвердости остается безальтернативным вариантом при контроле тонкостенных труб, листового проката толщиной от 0,2 мм и мелких прецизионных узлов. В отличие от ударных бойков, вибрирующий индентор не передает детали избыточной кинетической энергии, исключая паразитные вибрации и искажение результатов. Отдельный блок вопросов касается финишной обработки. Можно ли измерять твердость покрытий методом UCI? Да, но с жесткими оговорками. Если толщина упрочненного слоя, гальванического покрытия или напыления составляет менее 0,1 мм, алмазная пирамида неизбежно продавит его и упрется в более мягкую или твердую подложку, исказив контактный импеданс. Для валидных замеров толщина покрытия должна превышать глубину внедрения индентора минимум в 3-5 раз, что требует использования датчиков с минимальным усилием нагрузки и обязательной полировки поверхности.
Ограничения метода UCI
Несмотря на высокую локальную точность, метод обладает рядом критических эксплуатационных ограничений, которые нельзя игнорировать. Во-первых, ультразвуковой контактный импеданс крайне чувствителен к углу наклона датчика относительно нормали к поверхности. Отклонение всего на 2-3 градуса приводит к неравномерному внедрению граней пирамиды и росту погрешности до 15%. Во-вторых, метод микротвердости требует идеальной подготовки зоны измерения. Шероховатость поверхности должна быть не грубее Ra 0,4, иначе микрорельеф искажает реальную площадь отпечатка. В-третьих, каждый датчик жестко привязан к модулю упругости конкретного материала. Пьезоэлемент и механика стержня калибруются на заводе под сталь определенного класса. При переходе на аустенитные сплавы, цветные металлы или чугуны базовая калибровка становится недействительной, и оператор обязан вводить поправочные коэффициенты или использовать специализированные эталонные меры, иначе полученные цифры будут носить исключительно относительный характер.
Скрытые факторы погрешности: шероховатость, кривизна и структура
Влияние шероховатости и качества шлифовки
Точное измерение твердости металла начинается задолго до нажатия кнопки на приборе. Грубая ошибка операторов — игнорирование того, как подготовка поверхности влияет на конечный результат. Если шероховатость поверхности превышает параметр Ra 1,6, датчик физически не сможет обеспечить плотный и строго перпендикулярный контакт с образцом. Микронеровности поглощают часть кинетической энергии удара или искажают реальную площадь контакта индентора, что делает данные нерепрезентативными. Чтобы минимизировать эту проблему, требуется обязательная предварительная шлифовка зоны контроля до состояния матового или зеркального блеска. Альтернативный вариант — использование эталонных мер с идентичной текстурой для калибровки прибора непосредственно перед работой. Без соблюдения этих условий погрешность твердомера неизбежно возрастает, а итоговая погрешность измерений может достигать критических 10-15% даже на идеальных конструкционных сталях.
Искажения на криволинейных профилях
Геометрия детали диктует свои жесткие правила, которые нельзя игнорировать при полевом контроле. При работе с цилиндрическими или сферическими заготовками радиус кривизны напрямую влияет на вектор приложения силы и распределение нагрузки. На выпуклых поверхностях датчик стремится соскользнуть, что приводит к неполному высвобождению бойка или перекосу алмазного индентора в момент удара. Производители приборов закладывают в прошивку таблицы поправочных коэффициентов, но они гарантированно работают только при радиусе кривизны не менее 20-30 мм. Для более мелких деталей стандартные алгоритмы компенсации неэффективны. В таких случаях оператор вынужден проводить серию тестовых замеров на образцах-свидетелях идентичной формы и материала, чтобы исключить систематический сдвиг показаний и получить валидные данные.
Структурная неоднородность и остаточные напряжения
Металлургическая природа материала часто становится скрытым врагом метрологической точности. Структурная неоднородность литых заготовок или зон термического влияния сварных швов приводит к тому, что соседние замеры в пределах 5 мм могут различаться на 30-50 единиц по шкале Либа. Особую опасность представляют остаточные напряжения, возникающие после механической обработки, гибки или закалки. Они искусственно завышают или занижают сопротивление пластической деформации, создавая ложную иллюзию правильной термообработки. Отдельный критический вопрос касается ферромагнитных свойств: влияет ли намагниченность на показания твердомера? Да, и весьма существенно. Сильное магнитное поле детали притягивает стальной бойок динамического датчика, изменяя траекторию его свободного полета и скорость удара. Для таких случаев, а также при контроле высоколегированных сталей типа аустенит, необходимо использовать только ультразвуковые методы или предварительно размагничивать зону контроля, сверяя каждый шаг с аттестованными эталонными мерами.


Метрологическое обеспечение: поверка, калибровка и следы
Разница между поверкой и калибровкой
Если результаты измерений используются для официального контроля качества, приемки продукции или арбитражных споров, процедура метрологического контроля строго обязательна. Ответ на вопрос, нужна ли поверка портативному твердомеру, однозначен: да, она требуется для легитимизации данных. Поверка твердомера — это юридически значимая операция, проводимая аккредитованной метрологической службой в соответствии с методиками, утвержденными Росстандарт, срок действия которых ограничен 12 месяцами. По ее итогам выдается официальное свидетельство о поверке, подтверждающее, что прибор укладывается в заявленные пределы допускаемой погрешности.
В свою очередь, калибровка твердомера является добровольной технической операцией. Она направлена на определение фактических значений погрешности и их программную или механическую корректировку под конкретные условия эксплуатации. Однако внутренняя настройка не заменяет государственную поверку для целей государственного метрологического контроля и не имеет юридической силы при проверках надзорных органов.
Требования ГОСТ к эталонным мерам
Любой акт измерений требует, чтобы метрологическая прослеживаемость к национальным эталонам была неоспорима. Требования, которые диктует любой актуальный ГОСТ твердомер, жестко регламентируют использование исключительно аттестованных образцов. Эталонные меры твердости должны иметь класс точности не ниже второго и обязательно проходить регулярную переаттестацию в аккредитованных центрах.
При выборе контрольного образца критически важно, чтобы его номинальное значение попадало в середину рабочего диапазона измерений конкретного прибора. Использование неаттестованных «калибровочных пластин» из базового комплекта поставки без подтверждающих документов делает любые замеры юридически ничтожными, так как их собственная погрешность может достигать 15-20% от номинала, что недопустимо для ответственного производства.
Как проверить прибор в полевых условиях
Оперативный контроль работоспособности оборудования в цеху не отменяет необходимости понимать, как часто нужно калибровать твердомер в лабораторных условиях. Согласно типовым графикам, межповерочный интервал составляет 1 раз в год, но при интенсивной эксплуатации в агрессивной среде его могут сократить до полугода.
Для ежедневной проверки перед началом смены оператор должен выполнить экспресс-тест. Для этого берут аттестованную меру, близкую по твердости к контролируемой детали, и выполняют не менее 5 замеров в разных точках. Если среднее арифметическое значение отклоняется от аттестованного значения меры более чем на ±2%, эксплуатацию необходимо немедленно прекратить. Дальнейшая работа допустима только после проведения внеочередной калибровки, так как износ бойка или пьезоэлемента носит необратимый характер и не компенсируется программными настройками.
Вопросы и ответы для практикующих инженеров
Можно ли измерять твердость аустенитной стали?
Да, но только с обязательным введением специфических поправочных коэффициентов. Этот нюанс часто встречается в профессиональных запросах «твердомер вопросы», поскольку аустенитная структура обладает низким модулем упругости, из-за чего стандартные алгоритмы динамического метода дают систематическую погрешность до 15%. Для корректного результата необходимо предварительно откалибровать устройство по эталонной мере из аналогичного сплава или использовать ультразвуковой метод, не зависящий от упругих свойств материала.
Как заменить бойок в твердомере Leeb?
Замена бойка выполняется вручную путем откручивания направляющей втулки и аккуратного извлечения изношенного ударного элемента. Эта процедура строго регламентирована инструкцией по эксплуатации и требует обязательной последующей калибровки, так как новый компонент меняет кинематику удара. После того как произведена замена бойка, необходимо выполнить не менее 10 тестовых ударов по эталону для стабилизации показаний и внесения поправок в память прибора.
Что делать, если портативный твердомер показывает разброс значений?
Необходимо немедленно прекратить измерения и проверить качество подготовки контролируемой поверхности. Разброс свыше 5% чаще всего вызван наличием окалины, масляной пленки или недостаточной шероховатостью зоны контакта. Если шлифовка не устраняет проблему, следует проверить заряд аккумулятора, так как падение напряжения ниже 3,6 В вызывает критические сбои в работе аналого-цифрового преобразователя.
Как экспортировать данные из твердомера?
Передача результатов осуществляется через встроенный USB-интерфейс или беспроводной модуль Bluetooth в специализированное программное обеспечение. Современные модели позволяют выполнять экспорт данных напрямую в таблицы Excel или облачные системы контроля качества, сохраняя полную историю замеров. Перед подключением убедитесь, что внутренняя память прибора не переполнена, а драйверы на компьютере соответствуют актуальной версии прошивки устройства.
Влияет ли температура детали на измерения?
Да, температурный градиент напрямую искажает физические свойства металла и показания датчика. При нагреве образца свыше 100°C твердость конструкционных сталей снижается, а динамический метод начинает давать ложно заниженные результаты. Этот критический фактор всегда включается в раздел «выбор твердомера FAQ»: для точного измерения твердости горячих заготовок требуется применение специальных высокотемпературных датчиков и введение температурных поправок согласно методике поверки.
Критерии финального выбора оборудования
При финальном решении о том, чтобы купить портативный твердомер, его базовая стоимость твердомера не должна быть единственным определяющим фактором. На что смотреть при покупке твердомера в первую очередь? Оцените реальную комплектацию прибора: наличие сменных датчиков, аттестованных эталонных мер и ударопрочного кейса часто оправдывает изначальную переплату в 15-20%. Эргономика и вес устройства критичны для инженера, проводящего замеры по 8 часов в смену, а интерфейс должен быть интуитивным, чтобы исключить ошибки ввода данных на холодном или запыленном производстве.
Защита корпуса по стандарту не ниже IP54 и объемная память прибора, способная хранить не менее 50 000 результатов с привязкой ко времени, обеспечат бесперебойную работу в жестких цеховых условиях. Обязательно проверьте, насколько гибко поставляемое программное обеспечение интегрируется с вашими корпоративными системами учета, и уточните реальный срок гарантии на метрологические узлы и датчики, который у надежных брендов составляет не менее 24 месяцев. Готовы ли вы платить за изначально дешевое оборудование двойную цену из-за производственных простоев и внеплановых калибровок?